Проверка
После выполнения последовательности калибровки вы можете провести ряд проверочных тестов. Эти тесты могут проводиться в том же месте, где установлен датчик, или в других местах.
Важно: Невозможно объединить несколько последовательностей калибровки, выполненных в разных точках линейного датчика. Вы можете калибровать робота более одного раза в одной и той же точке, и все данные, собранные в одной и той же точке датчика, будут использованы для калибровки.
Проверка калибровки инструмента
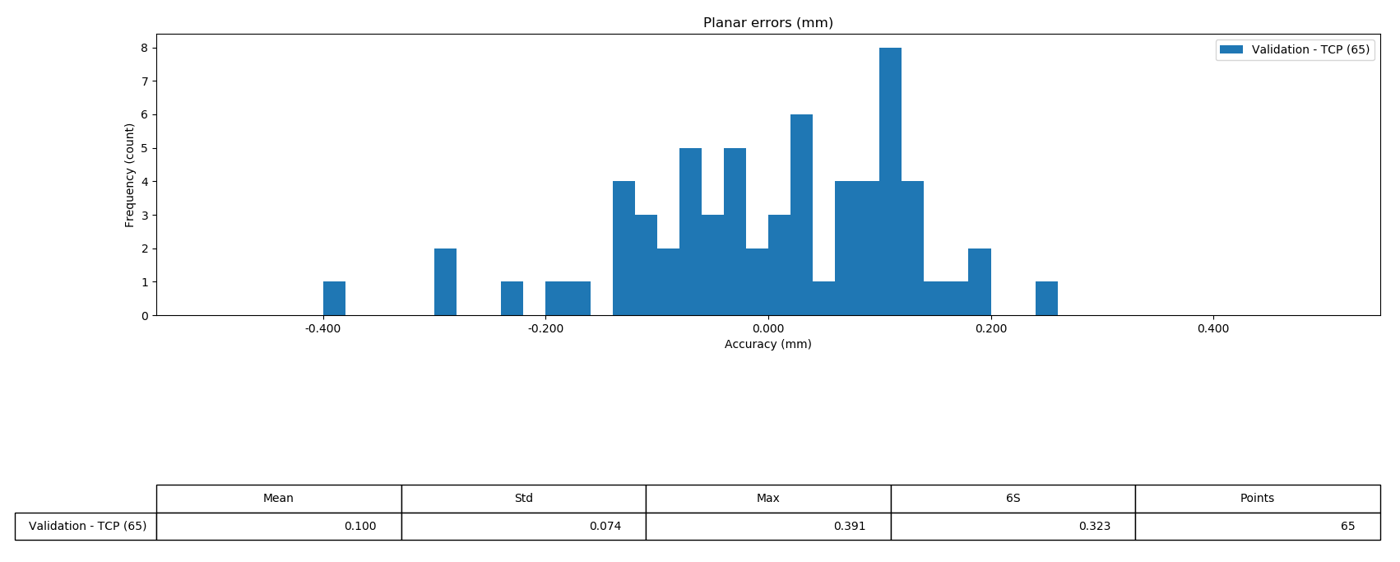
Выберите в мастере пункт «Validate» (Проверить). Данные калибровки будут использованы для расчёта координат TCP (за исключением калибровки робота). Затем вы будете перенаправлены на вкладку «Analyze» (Анализ) мастера. На экране отобразятся рассчитанные координаты TCP, а также статистические данные с оценкой погрешностей для этих координат.
Выберите «Validation» (Проверка), чтобы отобразить сводку и статистические данные о результатах. Эти статистические данные соответствуют плоскостным погрешностям, обнаруженным датчиком.
Совет: Увеличение количества измерений при калибровке может значительно улучшить результаты калибровки. Вы можете изменить размер цели датчика (например, использовать цель 8 мм после стандартной цели 4 мм для повторной калибровки). Вы также можете изменить конфигурацию робота, чтобы выполнять измерения в одной и той же точке, но с разными углами поворота сочленений (например, используя конфигурации с переворачиванием и без переворачивания).


