进给速度是加工中的一个关键概念,指的是切削刀具相对于工件前进的速度。计算合适的进给速度可能比较复杂,因为它取决于工件材料、刀具几何形状、机床刚性以及您期望的表面质量。
如何为您的具体加工操作选择合适的进给速度?
在本指南中,我们将介绍计算最佳进给速度的基础知识。我们还将讨论机器人加工,以及决定CNC铣削(无论是否使用机器人)理想进给速度的一些因素。
加工进给速度的表示方式
铣削加工的进给速度通常表示为每分钟进给量(vf),有时也称为“工作台进给”。然而,这并不是描述进给速度的唯一方式,不同类型的加工使用不同的术语。
下表显示了用于表示进给速度的三个不同值:
| 进给值 | 单位 | 含义 | 应用场景 |
| 每齿进给量(fz) | mm/齿或in/齿 | 每个切削刃每转切除的材料量 | 铣削,来自刀具制造商数据 |
| 每转进给量(fn) | mm/转或in/转 | 主轴每转一转刀具前进的距离 | CNC车削最常用 |
| 每分钟进给量(vf) | mm/min或in/min (IPM) | 刀具通过工件的线性速度 | CNC铣削最常用 |
应该使用哪个值?对于机器人铣削,每分钟进给量可能是最常用的。但是,如果您需要不同的值,它们之间很容易转换。
如何计算铣削的最佳进给速度
为铣削加工计算正确的进给速度非常重要。如果刀具移动过快,可能会导致刀具断裂并破坏工件的表面光洁度。移动过慢则会增加刀具的长期磨损,还会降低加工的吞吐量。
以下是计算铣削加工最佳进给速度的两个简单步骤:
步骤1:计算主轴转速
在计算进给速度之前,您需要计算铣削主轴的转速(RPM)。
主轴转速的计算公式为:
主轴转速(RPM)=(切削速度 m/min × 1000)÷(π × 刀具直径 mm)
要找到适合您配置的切削速度,首先从刀具制造商推荐的切削速度和每齿进给量数据开始。
进给速度的计算公式为:
进给速度(mm/min)= 主轴转速(RPM)× 每齿进给量(mm)× 刀齿数
例如,一把10mm直径、3刃的硬质合金立铣刀加工铝时,推荐切削速度为300m/min。由此计算出主轴转速约为9,549 RPM。若每齿进给量为0.1mm,则进给速度约为2,865 mm/min。
步骤2:根据实际切削条件调整
虽然您已经计算出了最佳进给速度,但计算并未就此结束。在这一步,您还有很多选择要做。经验丰富的机械师会以此最佳进给速度为基准,根据具体需求进行调整。
需要考虑的一些因素包括:
- 检查您的机床能否达到计算出的转速。如果不能,以其最大安全转速运行,并根据实际RPM重新计算进给速度。
- 考虑径向切屑变薄效应。当切削宽度小于刀具直径的一半时,实际切屑比编程的每齿进给量更薄。您需要提高进给速度以避免摩擦。
- 区分粗加工和精加工。粗加工时追求最大材料去除率,而精加工使用较低的进给量和较高的主轴转速以获得更好的表面质量。
- 权衡切削速度与刀具寿命。稳定的工艺通常比不断断刀的激进材料去除工艺更可靠。
经验越丰富,就越容易对进给速度进行这些调整。
为什么加工机器人的进给速度表现不同
大多数关于进给速度优化的指南都假设您使用的是刚性的传统CNC机床。但是,机器人加工的兴起正在改变这一点,引入了一系列影响加工进给速度的因素。
根据机器人学研究,工业机器人的刚度通常低于1 N/μm,而传统机床的刚度超过50 N/μm。这使得机器人在铣削过程中对振动更加敏感,并影响可达到的最大进给速度。
机器人路径规划还引入了额外因素,如果编程路径会推动某个关节超出其速度、加速度或加加速度(jerk)极限,就会降低可达到的进给速度。机器人的路径规划器必须降低进给速度以考虑这些限制。
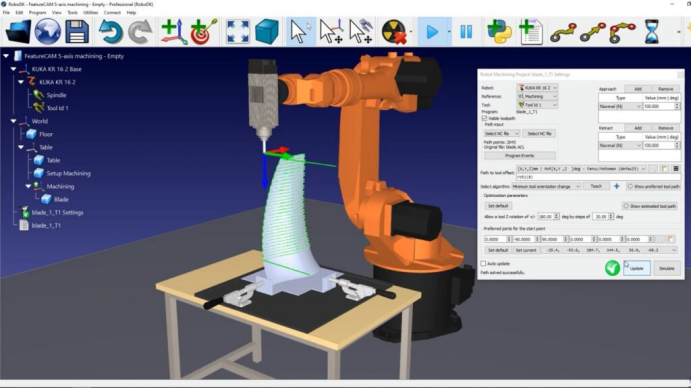
最后,还有运动平滑的影响。突然的速度变化会在机器人的柔性结构中产生无益的振动。机器人铣削的运动规划必须优先考虑平滑的、加加速度受限的速度曲线来避免这种情况。
机器人加工进给速度:从公式到仿真
如何确保进给速度、接近运动和避让平面适合机器人铣削?
测试机器人加工设置最简单的方法是在开始切削之前,先在机器人仿真器中仿真您的刀具路径。
RoboDK-CAM允许您设置进给速度、编程和测试不同的接近和退刀运动,并在将程序发送到实体机器人之前仿真完整的机器人加工程序。
更多信息,请查看RoboDK CAM产品页面。